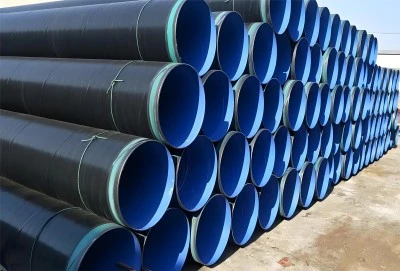
Правільная падрыхтоўка паверхні мае вырашальнае значэнне для паспяховага нанясення эпаксідных пакрыццяў, злучаных сплаўленнем (FBE), на сталёвыя трубы. Сталёвыя трубы з пакрыццём FBE шырока выкарыстоўваюцца ў транспарціроўцы нафты і газу, сістэмах водазабеспячэння і на марскіх платформах дзякуючы сваёй выключнай устойлівасці да карозіі і даўгавечнасці. Каб забяспечыць аптымальную адгезію і працяглую абарону, спецыялісты галіны павінны выконваць строгія метады падрыхтоўкі паверхні перад нанясеннем пакрыццяў FBE. У гэтым артыкуле падрабязна разглядаюцца асноўныя этапы, распаўсюджаныя памылкі і перадавыя метады дасягнення найлепшых вынікаў пакрыцця FBE.
|
|
|

Асноўныя этапы падрыхтоўкі да пакрыцця FBE
Правільная ачыстка і абястлушчванне сталёвых паверхняў
Першым важным этапам падрыхтоўкі да пакрыцця FBE з'яўляецца старанная ачыстка і абястлушчванне сталёвых паверхняў. Гэты працэс выдаляе забруджванні, такія як алей, тлушч і бруд, якія могуць перашкаджаць адгезіі пакрыцця. Эфектыўныя метады ачысткі ўключаюць абястлушчванне растваральнікам, шчолачную ачыстку і ачыстку парай. Важна выкарыстоўваць адпаведныя ачышчальныя сродкі, якія не пакідаюць рэшткаў на паверхні. Пасля ачысткі паверхні варта праверыць, каб пераканацца, што ўсе забруджванні выдалены.
Дасягненне аптымальнага профілю выбуху для адгезіі FBE
Дасягненне правільнага профілю абразіўнай апрацоўкі мае вырашальнае значэнне для моцнай адгезіі FBE. Профіль абразіўнай апрацоўкі, або шурпатасць паверхні, забяспечвае механічны ключ для счаплення пакрыцця. Прамысловыя стандарты звычайна рэкамендуюць профіль паверхні ад 50 да 100 мікрон (ад 2 да 4 міл) для пакрыццяў FBE. Для стварэння гэтага профілю звычайна выкарыстоўваецца абразіўная апрацоўка з выкарыстаннем такіх матэрыялаў, як сталёвы дроб, аксід алюмінію або гранат. Выбар абразіўнага матэрыялу і ціск абразіўнай апрацоўкі павінны быць старанна кантраляваны, каб дасягнуць патрэбнага профілю без пашкоджання сталёвай падкладкі.
Кантроль уздзеяння навакольнага асяроддзя пры нанясенні пакрыццяў FBE
Фактары навакольнага асяроддзя адыгрываюць значную ролю ў поспеху нанясення пакрыцця FBE. Тэмпература, вільготнасць і кропка расы павінны ўважліва кантралявацца. Тэмпература сталёвай паверхні павінна быць не менш чым на 3°C (5°F) вышэй за кропку расы, каб прадухіліць кандэнсацыю вільгаці. Адносная вільготнасць павінна падтрымлівацца ніжэй за 85%, каб пазбегнуць праблем, звязаных з вільгаццю. Належная вентыляцыя і меры па барацьбе з пылам таксама важныя для забеспячэння чысціні працоўнага асяроддзя. Многія вытворчасцей пакрыццяў выкарыстоўваюць кабіны з клімат-кантролем для падтрымання аптымальных умоў на працягу ўсяго працэсу пакрыцця.
Тыповыя памылкі пры падрыхтоўцы паверхні: чаго варта пазбягаць
Недастатковае выдаленне акаліны і іржыАдной з найбольш распаўсюджаных памылак пры падрыхтоўцы паверхні з'яўляецца недастатковае выдаленне акаліны і іржы. Акаліна, пласт аксідаў жалеза, які ўтвараецца падчас гарачай пракаткі сталі, можа значна пагоршыць адгезію пакрыцця, калі яе не выдаліць цалкам. Аналагічна, іржу неабходна старанна выдаліць, каб прадухіліць карозію пад плёнкай. Для пакрыццяў FBE звычайна патрабуецца дробеструйная ачыстка да амаль белага металічнага адцення (стандарт SSPC-SP 10/NACE № 2) . Недасягненне такога ўзроўню чысціні можа прывесці да заўчаснага разбурэння пакрыцця і скарачэння тэрміну службы сталёвай трубы.
Ігнараванне кантролю вільготнасці пры ўжыванні FBE
Кантроль вільготнасці часта ігнаруецца, але ён мае вырашальнае значэнне пры нанясенні блакіровачнай эмалью. Нават невялікая колькасць вільгаці на паверхні сталі можа прывесці да дэфектаў пакрыцця, такіх як уздуцце або дрэнная адгезія. Акрамя падтрымання належных умоў навакольнага асяроддзя, важна пераканацца, што сціснутае паветра, якое выкарыстоўваецца для дробаструйнай апрацоўкі і выдалення пылу, сухое і без алею. На некаторых аб'ектах выкарыстоўваецца абсталяванне для асушвання, каб пастаянна падтрымліваць нізкі ўзровень вільготнасці. На працягу ўсяго працэсу нанясення пакрыцця неабходна рэгулярна правяраць якасць паветра і кропку расы.
Няправільнае захоўванне труб з пакрыццём FBE
Правільнае захоўванне труб з пакрыццём FBE часта грэбуе, але гэта вельмі важна для захавання цэласнасці пакрыцця. Пакрытыя трубы варта захоўваць у чыстым, сухім месцы, абароненым ад прамых сонечных прамянёў і экстрэмальных тэмператур. Трубы павінны быць падтрыманы на мяккіх стэлажах або брусах, каб прадухіліць пашкоджанне пакрыцця. Вышыня штабелявання павінна быць абмежаваная, каб пазбегнуць празмернай вагі на ніжнія трубы. Для прадухілення пашкоджання пакрыцця падчас транспарціроўкі і мантажу неабходна выконваць належныя працэдуры апрацоўкі, такія як выкарыстанне тканевых стропаў замест ланцугоў або сталёвых тросаў.
Пашыраныя метады для аптымальнай адгезіі FBE
Інавацыйныя метады выбухаструменнай апрацоўкі для паляпшэння сувязі FBEПашыраныя метады апрацоўкі могуць значна палепшыць счапленне FBE. Падвойная апрацоўка, якая ўключае папярэдняе абстрэл, а затым канчатковае абстрэл з больш дробнымі абразівамі, можа стварыць аптымальны профіль паверхні для адгезіі FBE. Вакуумныя сістэмы апрацоўкі паляпшаюць кантроль над профілем абстрэл і памяншаюць выкіды пылу. Некаторыя аб'екты эксперыментуюць з лазернай абляцыяй для падрыхтоўкі паверхні, што забяспечвае дакладны кантроль шурпатасці паверхні без неабходнасці выкарыстання абразіўных матэрыялаў.
Найноўшыя тэхналогіі апрацоўкі паверхняў
Новыя тэхналогіі апрацоўкі паверхняў пашыраюць межы прадукцыйнасці пакрыццяў FBE . Плазменная апрацоўка можа актываваць паверхню сталі на малекулярным узроўні, паляпшаючы хімічную сувязь з пакрыццём FBE. Нанапакрыцці, якія наносяцца ў якасці грунтоўкі перад нанясеннем FBE, могуць палепшыць каразійную стойкасць і адгезію пакрыцця. Некаторыя вытворцы вывучаюць магчымасць выкарыстання пакрыццяў FBE, узмоцненых графенам, якія абяцаюць яшчэ большую трываласць і бар'ерныя ўласцівасці.
Меры кантролю якасці для цэласнасці пакрыцця FBE
Строгі кантроль якасці мае важнае значэнне для забеспячэння цэласнасці пакрыцця FBE. Сучасныя метады кантролю, такія як аўтаматызаваныя сістэмы візуальнага кантролю і кантроль віхравымі токамі, дазваляюць выяўляць дэфекты пакрыцця з высокай дакладнасцю. Святочныя выпрабаванні з выкарыстаннем высокавольтных іскравых тэстараў дапамагаюць выявіць кропкавыя дэфекты ў пакрыцці. Выпрабаванні на адгезію, у тым ліку выпрабаванні на адрыў і выгіб, правяраюць трываласць счаплення паміж пакрыццём і сталёвай асновай. Укараненне комплекснай сістэмы кіравання якасцю, якая ўключае рэгулярныя аўдыты і працэсы пастаяннага ўдасканалення, мае вырашальнае значэнне для падтрымання стабільнай якасці пакрыцця.
Правільная падрыхтоўка паверхні з'яўляецца асновай паспяховага нанясення пакрыцця FBE на сталёвыя трубы. Выконваючы перадавыя галіновыя практыкі, пазбягаючы распаўсюджаных памылак і выкарыстоўваючы перадавыя тэхналогіі, інжынеры па трубаправодах і спецыялісты па пакрыццях могуць забяспечыць найлепшую абарону ад карозіі і падоўжыць тэрмін службы сталёвых труб з пакрыццём FBE . Па меры развіцця тэхналогій інфармаванне аб апошніх распрацоўках у галіне падрыхтоўкі паверхні і тэхналогій пакрыцця мае вырашальнае значэнне для падтрымання канкурэнтнай перавагі на сусветным рынку высокапрадукцыйных рашэнняў для трубаправодаў.
Сталёвая труба з пакрыццём FBE на продаж
Група кампаній Hebei Longma прапануе высакаякасныя сталёвыя трубы з пакрыццём FBE , якія адпавядаюць самым высокім галіновым стандартам. Наша перадавое вытворчае абсталяванне, імпартаванае з Германіі і дапоўненае чатырма незалежна распрацаванымі вытворчымі лініямі, забяспечвае высакаякасныя пакрыцці FBE. Маючы прафесійную каманду з больш чым 300 супрацоўнікаў, у тым ліку больш за 60 тэхнічных экспертаў, мы гарантуем выдатнае якасць ва ўсіх аспектах вытворчасці. Нашы комплексныя выпрабавальныя цэнтры, абсталяваныя ультрагукавымі дэфектаскапіямі і прамысловым рэнтгенаўскім абсталяваннем, забяспечваюць строгі кантроль якасці. Мы ганарымся хуткай дастаўкай: трубы стандартнай таўшчыні гатовыя ўсяго за 7 дзён. Наша прадукцыя мае поўныя сертыфікаты, у тым ліку API 5L, ISO 9001 і ISO 14001. Дзякуючы нашай інтэграванай вытворчай мадэлі і стратэгічнаму партнёрству мы прапануем канкурэнтаздольныя цэны без шкоды для якасці. Па пытаннях аб нашых трубах з пакрыццём FBE (стандарты API 5L, ASTM A53, EN10210, AS/NZS 1163; вонкавы дыяметр 60.3-1422 мм; таўшчыня сценкі 6.02-50.8 мм), звяжыцеся з намі па адрасе info@longma-group.com